 Офіційна Facebook сторінка ВААГ
Ключовим викликом у переробці АГБ [автоклавного газобетону] з відходів знесення є встановлення актуальних для промисловості вимог до чистоти. Надмірно суворі технічні умови збільшують витрати на переробку, тоді як надто лояльні обмеження можуть вплинути на стабільність виробництва та характеристики продукції. У цьому дослідженні вивчався вплив типових забруднюючих домішок, вилучених під час знесення, на виробництво та властивості АГБ. Репрезентативні забруднювачі окремо додавалися в кількості 2 мас.-% або 3 об.-% відносно порошку АГБ. Порошок становив 20 мас.-% від загальної маси сухої сировини в еталонному складі АГБ, використаному в цьому дослідженні. Статистичний аналіз виявив незначне зниження міцності на стиск для деревної тріски та картону. Однак усі склади з запасом перевищили мінімальну вимогу щодо міцності на стиск, що вказує на відсутність суттєвого зниження міцності за досліджуваних рівнів забруднення. Крім того, жоден із забруднювачів істотно не вплинув на суху густину, усадку, гігроскопічну сорбцію або мінеральний фазовий склад. Ці результати демонструють, що порошок, виготовлений із вторинного АГБ, може бути успішно повторно введений у виробництво АГБ, незважаючи на наявність невеликої кількості типових забруднювачів від знесення.
DIN SPEC 91493:2026-05, Вимоги до підготовки, утилізації та точності сортування вторинного автоклавного газобетону [1], був опублікований у 2026 році німецькою та англійською мовами і доступний через DIN Media. Обидві мовні версії доступні безкоштовно.
Будівельна галузь дедалі більше вимагає впровадження замкнених циклів обігу матеріалів і скорочення споживання первинної сировини. Автоклавний газобетон добре підходить для переробки. За винятком рекарбонізації [2], його мінералогічний склад залишається незмінним протягом усього терміну служби, а його виробництво вже використовує тонко змелений АГБ на більшості виробничих підприємств. Однак використання вторинного АГБ з відходів знесення обмежене невизначеністю щодо допустимих рівнів забруднення. АГБ від демонтажу часто містить залишки кераміки, скла, пластику, паперової продукції, шпалер, частинок деревини, ізоляційних матеріалів та інших сторонніх компонентів. Оскільки кількісні дані щодо толерантності до забруднень обмежені, від вторинного АГБ часто вимагають відповідності дуже суворим специфікаціям чистоти, яких важко досягти за допомогою традиційного сортування та переробки. Щоб усунути прогалину в знаннях, порошок АГБ, що містив визначену кількість окремих забруднювачів, був підготовлений та оцінений як модельна вторинна сировина для виробництва АГБ. Забруднювачі додавалися для моделювання консервативного сценарію забруднення, що перевищує рівні, які зазвичай залишаються після стандартного сортування. Забруднений порошок АГБ вводився в типовий склад АГБ. Автоклавовані зразки оцінювалися шляхом візуального огляду та випробовувалися на механічні, гігричні, мінералогічні та хімічні властивості.
У дослідженні вивчався вплив забруднювачів, віднесених до Категорії X стандарту DIN SPEC 91493:2026-05 [1], який нещодавно було представлено в AAC Worldwide [3]. Застосовані рівні дозування перевищували максимальний загальний вміст у 1 мас.-%, дозволений для цієї категорії. Таким чином, результати вказують на значний запас міцності. Ліміт DIN SPEC у 5 мас.-% (Категорія чистоти Тип 1) для мінеральних будівельних матеріалів, класифікованих як Rmin,1, включаючи розчин, штукатурку, гіпс, бетон та силікатну муровану продукцію, виведений не з цих експериментальних результатів, а з промислового досвіду консорціуму DIN SPEC.
Схема експерименту
Зразки автоклавного газобетону з формувальним об'ємом 25 літрів виготовлялися в стандартизованих лабораторних умовах на дослідному заводі компанії Xella Technologie- und Forschungsgesellschaft. Еталонним продуктом слугували блоки АГБ класу міцності та густини PP4-0.55 відповідно до EN 771-4 [4] та DIN 20000-404 [5]. Сировинні матеріали, рецептура та умови автоклавування відповідали тим, що використовуються на заводі Ytong у м. Брюк, Німеччина. Порошок АГБ (розмір часток 0–1 мм) становив 20 мас.-% від загальної маси сухої сировини. Мінеральні матеріали (керамічна плитка, керамограніт і скло) та щільні полімерні забруднювачі (поліамід (PA), поліетилен (PE), поліетилентерефталат (PET)) вводилися в кількості 2 мас.-% відносно фракції порошку, що відповідає приблизно 0,4 мас.-% від загальної маси сухої сировини рецептури. Матеріали на основі целюлози (деревна тріска, шпалери з деревною стружкою, картон, папір, флізелінові шпалери), полімери низької густини (полістирол (PS), поліпропілен (PP), полівінілхлорид (чистий ПВХ та вінілові шпалери), поліуретан (PU)), а також лугостійкі скловолокна додавалися в кількості 3 об.-% відносно фракції порошку АГБ. Дозування за об'ємом було обрано тому, що масове дозування зайняло б нереалістично великі об'єми. Кожен склад виготовлявся в 10 паралельних замісах (повтореннях), тоді як незабруднений еталонний склад — у 20 повтореннях. Кількість повторень було обрано для забезпечення надійної бази для статистичного аналізу при збереженні прийнятного обсягу експериментальних робіт. Програма визначення характеристик включала суху плотність (густину), міцність на стиск, гігроскопічну сорбцію, загальну усадку під час висихання, мінералогічний та хімічний склад.
Досліджувані забруднювачі
Досліджувані сторонні матеріали перераховані в Таблиці 1 та проілюстровані на Рисунку 1.
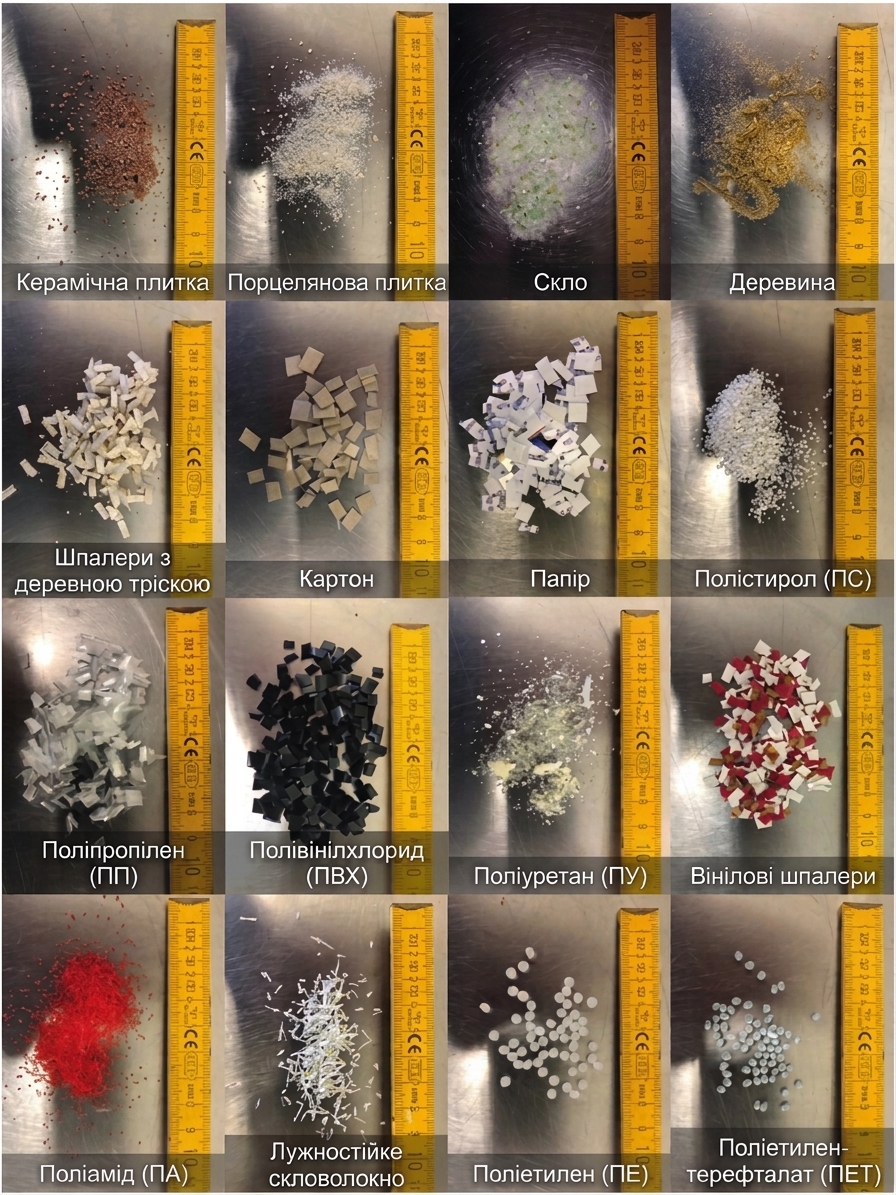
Рис. 1: Вибрані забруднювачі від знесення будівель, досліджені в цій роботі
Поведінка під час виробництва та зовнішній вигляд після автоклавування
Жоден із забруднювачів не вплинув на поведінку під час формування або на розвиток початкової міцності. Після автоклавування, залишкові частки залишалися помітними у зразках, що містили деревину, картон, шпалери з деревною стружкою, ПВХ, вінілові шпалери та ПЕ (вибірка результатів показана на Рисунку 2). Додавання ПЕТ призвело до утворення порожнеч, розмір яких приблизно відповідав розміру гранул ПЕТ. Візуальний огляд виявив агломерацію часток картону в одному випробувальному зразку, що свідчить про зниження однорідності шламу (Рисунок 3)
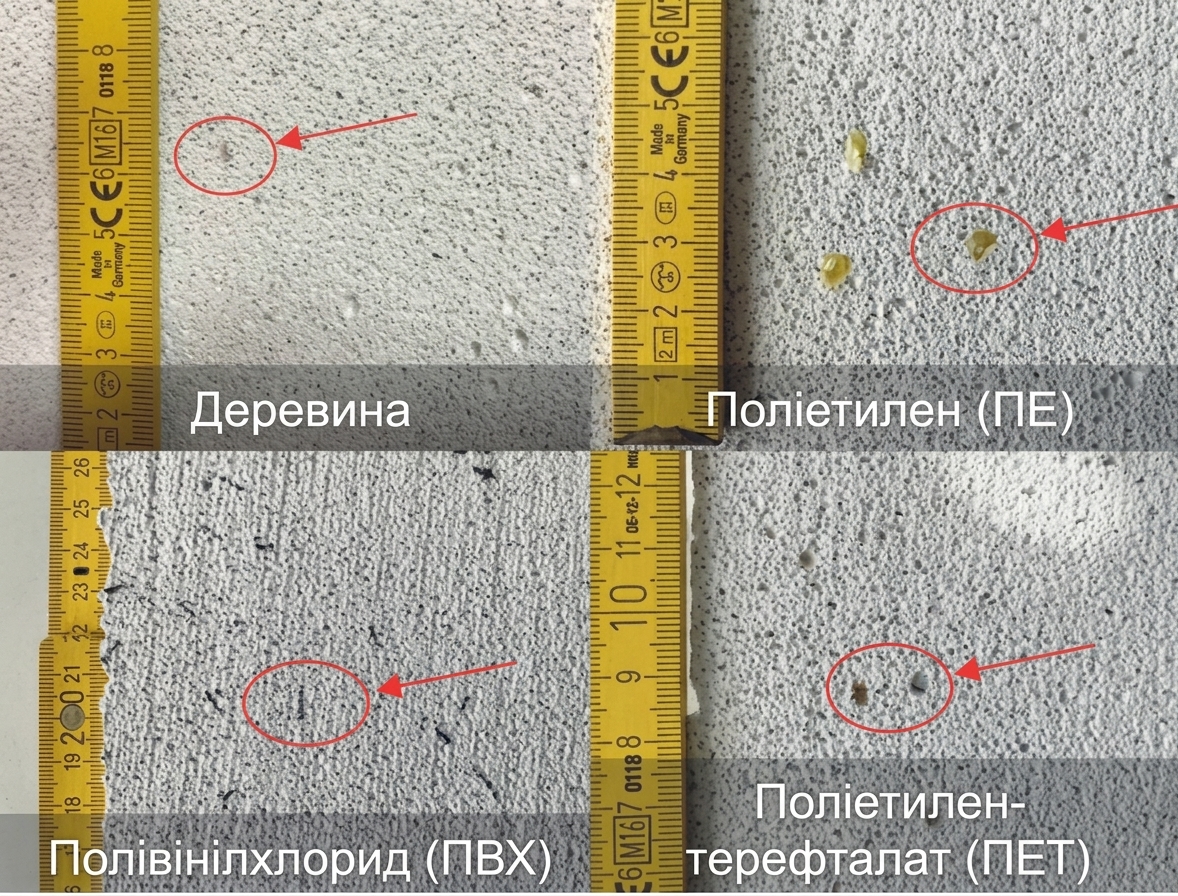
Рис. 2: Вигляд у поперечному перерізі лабораторних зразків АГБ(вибірка). Виділені області вказують на залишкові забруднювачі або, у випадку ПЕТ, на порожнечі, утворені під час автоклавування

Рис. 3: Згрудкований картон, виявлений на поверхні зламу кубічного випробувального зразка (100 × 100 × 100 мм)
Суха густина та міцність на стиск
Усі склади відповідали вимогам DIN 20000-404 [5]. Забруднення не вплинули на суху плотність (густину), і вона в усіх випадках залишалася на нижній межі класу густини 0,55 [6]. Міцність на стиск визначалася на кубічних зразках розміром 100 × 100 × 100 мм відповідно до EN 772-1 після висушування при (70 ± 5)°C до сталої маси. Виміряні значення перераховувалися в нормовану міцність на стиск відповідно до EN 772-1:2011-07, Додаток A, з використанням коефіцієнта перерахунку 0,8 [7]. Відмінності в міцності на стиск між еталонним складом і складами, що містили забруднювачі, оцінювалися за допомогою двохвибіркового t-критерію Велча. Деревна тріска викликала високозначуще зниження міцності на стиск (p < 0,01), тоді як картон викликав значуще зниження (p < 0,05). Хоча зниження під впливом деревної тріски та картону є статистично значущим, воно обмежувалося приблизно 6%. Для всіх складів 50%-ва квантиль (p = 0,50) при 95,0% довірчому рівні залишалася значно вищою за німецьку нормативну межу в 4,6 Н/мм², що демонструє відповідність із суттєвим запасом міцності (Таблиця 2). Хоча додавання ПЕТ призвело до утворення локалізованих порожнеч, статистично значущого зниження міцності на стиск спостережено не було.
Вологові характеристики
Загальна усадка під час висихання εcs,tot відповідно до EN 680 [8] становила в середньому 0,28 ± 0,02 мм/м для всіх складів, таким чином відповідаючи вимогам DIN 20000-404 і залишаючись значно нижчою за внутрішню верхню граничну норму компанії Xella у 0,35 мм/м. Аналогічно, забруднення не вплинули на гігроскопічну сорбцію [9], яка в середньому становила 2,7 ± 0,2 мас.-%, що суттєво нижче за внутрішню верхню граничну норму Xella у 4 мас.-%; відповідної вимоги в DIN 20000-404 не встановлено.
Таблиця 1: Репрезентативні забруднювачі у відходах АГБ [автоклавного газобетону], досліджені в цьому роботі, що відповідають Категорії X стандарту DIN SPEC 91493:2026-05 [1]

Мінералогічний аналіз та хімічний склад
Кількісний фазовий аналіз методом РФА-Рітвельда (XRD-Rietveld) не виявив істотних змін у фазовому складі, пов'язаних із забрудненням. Утворення тобермориту, який значною мірою відповідає за міцність АГБ [автоклавного газобетону] на стиск, залишалося стабільним для всіх досліджених складів (42 ± 2 мас.-%). Залишковий кварц (20 ± 2 мас.-%) та аморфні мінеральні фази (18 ± 2 мас.-%) також продемонстрували стабільний вміст. Несподіваних мінеральних фаз виявлено не було. Так само рентгенофлуоресцентний аналіз (РФА / XRF) продемонстрував високу відтворюваність між усіма варіантами. Відхилення залишалися в межах звичайних діапазонів виробництва АГБ.
Таблиця 2: Нормована міцність на стиск: середнє значення, стандартне відхилення та 50%-ва квантиль при 95%-му довірчому рівні (значення 50/95)

Висновки
Результати свідчать про те, що поточні занепокоєння промисловості щодо невеликої кількості типових забруднювачів від знесення будівель можуть бути надмірно консервативними. Незважаючи на локальні візуальні ефекти, забруднення не мало практично значущого впливу на характеристики АГБ. Спостережуване зниження міцності для деревної тріски та картону, ймовірно, пов'язане з локальними порушеннями однорідності шламу під час перемішування та пороутворення. Однак цей ефект залишався обмеженим, що вказує на відносну толерантність (стійкість) виробництва АГБ до невеликих кількостей цих матеріалів. Картон був єдиним забруднювачем, який продемонстрував помітне грудкування (агломерацію), ймовірно, через його високе водопоглинання. Оскільки це може погіршити контроль технологічного процесу, його видалення слід розглядати як ключову вимогу під час підготовки вторинного АГБ. Мінералогічні результати додатково підтверджують стійкість гідротермального процесу виробництва АГБ до невеликих кількостей типових забруднювачів від знесення.
Таким чином, результати підтверджують застосовність граничного значення чистоти для Категорії X, зазначеного в DIN SPEC 91493. Слід зазначити, що в цьому дослідженні окремі сторонні матеріали вивчалися окремо, а взаємодія між різними сторонніми матеріалами не оцінювалася. Незважаючи на це обмеження, дані вказують на те, що подальше зниження рівнів забруднення навряд чи є обґрунтованим. Хоча дослідження обмежувалося єдиним класом міцності та густини АГБ, обраний склад представляє поширений комерційний продукт і забезпечує актуальну для промисловості базу для оцінки толерантності до забруднень. Підтвердження цих результатів для інших класів міцності та густини АГБ залишається бажаним.